灯饰薄壁钣金件管控,把外观缺陷拦截在前工序,解决多配色版本库存混乱难题
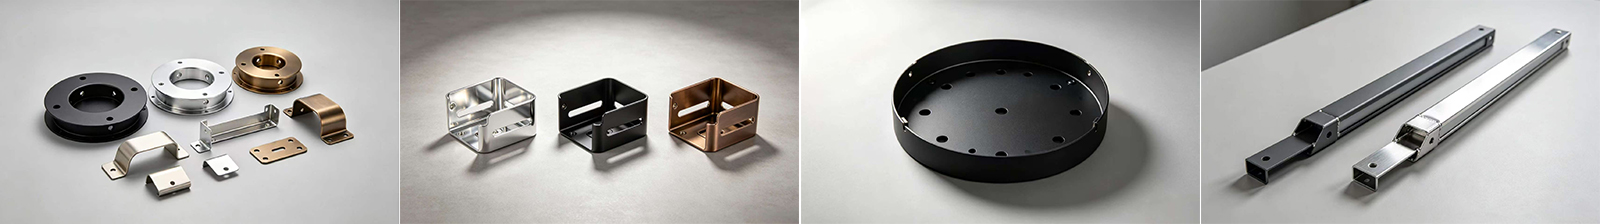
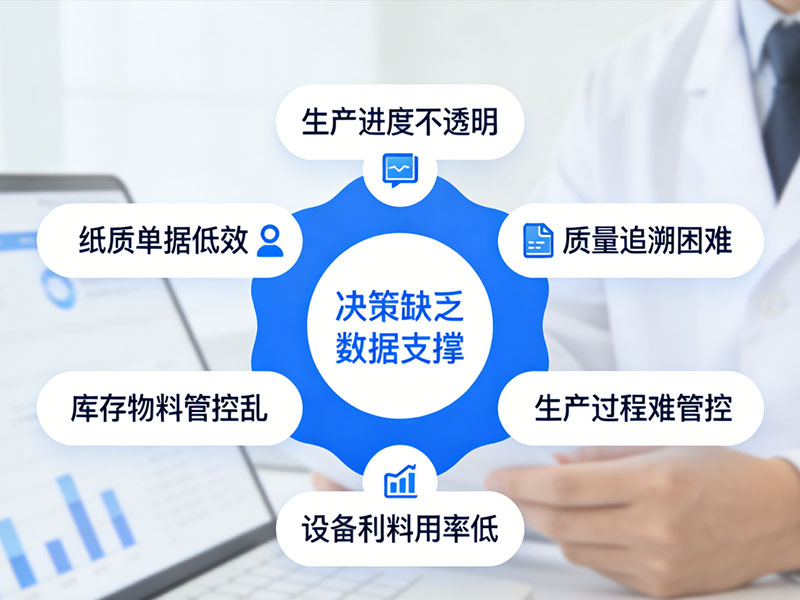
产品均为薄料钣金,冲压折弯极易出现轻微变形,焊接残留细小焊疤。这类细微缺陷本厂肉眼很难完全筛出,工件送去电镀、喷粉加工之后瑕疵会被放大,等到外协回厂才大批量暴露问题,板材成本加上表面处理加工费双重损失,还会遭遇灯具客户退货。
同一钣金基体,要匹配亮铬、哑黑、古铜等多种电镀喷粉颜色。物料没有做版本区分,仓库只有毛坯总量,无法统计各个颜色半成品实际存量。经常毛坯库存充足,但客户要的特定颜色配件缺货,订单被迫延期。
灯具客户经常临时调整外观颜色,变更依靠微信消息、口头通知同步车间。部分工件已经送到外协厂做表面处理,无法返工只能直接报废;没有书面变更记录,出现损失很难界定责任归属。
外发表面处理只附带纸质送货单,只登记数量,不记录本厂打磨、来料品质状态。一旦出现麻点、色差,分不清问题出在本厂焊接打磨,还是外协电镀工艺。下游品牌客户审厂,需要外观不良的完整过程记录,纸质单据很难满足审核要求。
薄壁工件发往外协之后,工厂无法实时掌握在外流转数量。月底盘点只能看到总账盈亏,无法定位具体哪一批次产生报废,和外协供应商核算损耗只能靠双方协商,缺少客观数据支撑。
销售看不到车间在制、外协在途真实进度,给客户回复交期全凭经验预估,容易做出超出产能的交付承诺。
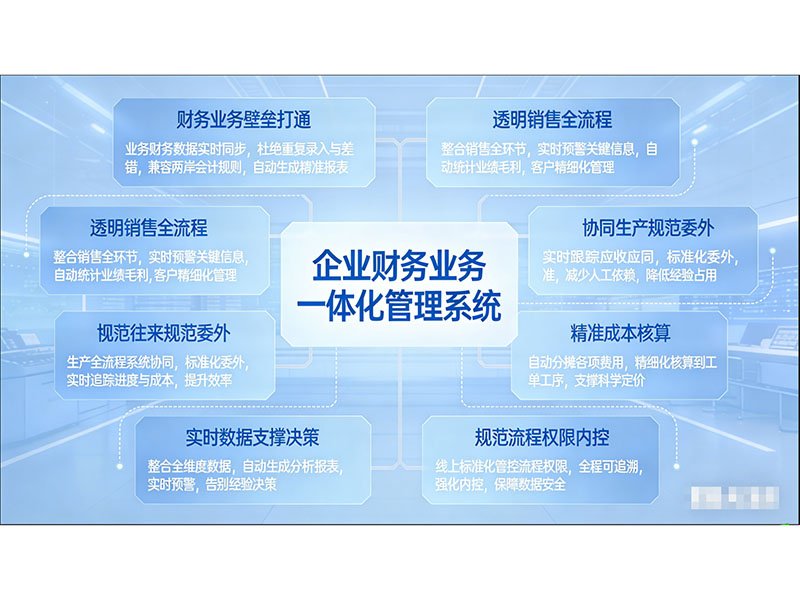
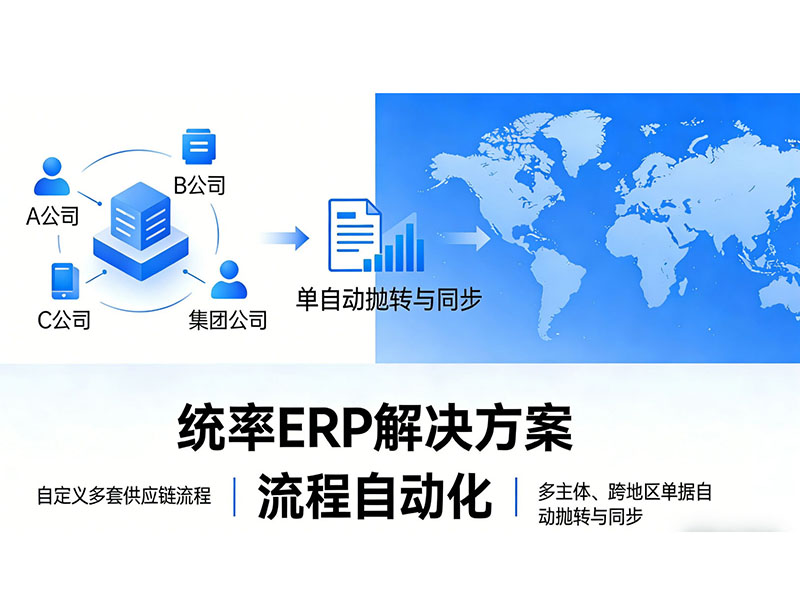
针对“同一基体多种外观颜色”建立独立物料编码,把不同配色版本做明确区分。客户调整颜色、款式的变更操作全部在销售订单内完成,变更记录永久留存,计划、采购岗位可以直接查看,不用依靠口头传话。完成物料核查后,分别下达内部生产工单以及电镀、喷粉外协加工任务,销售、采购、财务核算业务统一在ERP完成。
完整维护钣金全套加工工序,在打磨除毛刺之后设置强制检验节点。变形、焊疤不达标的工件直接拦截,不允许流转外协;检验合格才可以发起外发申请。外协发货、回厂后的外观检验全部在系统登记,组装工序的完工结果回写到ERP业务单据。
原材料板材的批次信息跟随工单贯穿全部工序,绑定每道工序的质检结果、外协加工厂商信息。后续一旦出现喷粉色差、电镀麻点,直接调取工单全流程档案,区分问题发生环节,输出资料用于客户审厂。
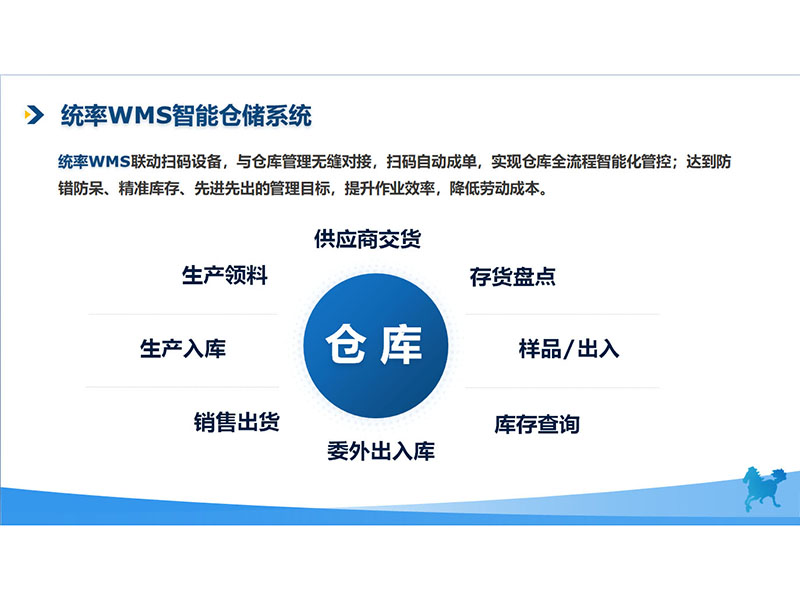
钣金毛坯本体、各个颜色外协回厂半成品、成品划分独立库位。出入库扫码作业,按【物料+颜色+批次】维度记录库存。组装领料执行齐套校验,规避“有毛坯、缺对应颜色半成品”的窘境,库存数据同步ERP台账,降低盘点误差。
外协单据同步至统率MES,登记发出数量、回厂良品、外观不良退回返工数量。系统自动统计每家外协厂的不良率与实际损耗,这些数据作为供应商评估、对账结算的依据。
统率MES汇总每张工单板材损耗、工时、回传统率ERP,成本模块算出每张工单真实成本,用于改色订单快速报价。
1. 需求调研7天,重点梳理薄壁件质检拦截标准、多颜色版本物料管理规则、订单变更业务流程,走访打磨班组、IQC质检、仓库、财务,收集现场业务诉求。
2. 系统配置与业务测试17天。ERP完成多版本物料BOM搭建;MES配置钣金工艺路线、打磨工序强制质检点、外协退件流程;WMS完成库区规划。完整跑通接单-改色-生产-外协检验-组装入库全流程,梳理3400多条物料基础档案。
3. 分层实操培训7天。对销售重点讲解订单变更操作;生产与质检人员重点学习打磨工序报工、不良品登记;仓库人员实操按颜色、批次扫码出入库。
4. 新旧并行切换9天,纸质单据和系统同步运行。优先使用吸顶盘、灯支架工单试点,跑顺改色、外协退件场景,确认运行稳定再全车间铺开,逐步替代纸质流转卡。
5. 上线护航30天,顾问现场驻场,重点跟进薄壁件质检执行、多配色库存管理,核对业务单据的数据一致性。
| 指标 | 上线前 | 上线后 |
|---|---|---|
| 订单平均交付周期 | 12天 | 7天 |
| 库存准确率 | 60% | 95% |
| 订单准时交货率 | 73% | 94% |
| 审厂外观缺陷资料整理时长 | 2-3天 | 5分钟一键导出 |
| 外协对账周期 | 6.5天 | 1天 |
| 外协回厂外观不良报废占比 | 11% | 7.2% |
| 业务-生产-仓库数据 | 微信沟通+纸质单据传递 | 系统单据流转,减少手工抄写 |
1. 将同基体不同颜色做物料版本区分,订单改色全部系统留痕,消除口头传递信息带来的报废损失。
2. 在打磨工序增加质检卡点,把变形、焊疤缺陷拦截在本厂,避免工件送去电镀喷粉后造成双重成本浪费。
3. 外协外观问题全流程留档,能够快速定位缺陷来源,应对下游灯饰品牌审厂更加从容。
4. 分颜色、批次管理半成品库存,解决“有毛坯缺对应配色”的问题,工单真实成本也可以支撑业务快速报价。
电话
13688917516
微信
个人微信号

微信公众号